インライン検査は、欠陥をより迅速に発見する方法として販売されることがよくあります。実際の精密鉄鋳造ラインでは、意思決定が行われると、その大きな価値が変わります。私は、ねずみ鋳鉄やダクタイル鋳鉄鋳物の検査が主に目視、タップ、ノギスで行われていた時代から、寧波最高機械有限公司で鉄鋳物製造に携わってきました。自動化ラインやインライン検査への移行によっても、経験の必要性がなくなったわけではありません。その経験は、溶解、注入、冷却、さらには機械加工へと上流に移されました。この記事では、インライン検査が実際に精密鉄鋳造の品質管理にどのような変化をもたらすのか、どのような技術が成果を上げているのか、そしてまだ不足している部分は何かについて考察します。
インライン検査はX線だけではありません:鉄鋳造ラインで実際に使用されているもの
当社が精密鉄鋳造にインライン検査を使用していると聞くと、多くのお客様は、すべての部品の X 線検査のことだと思います。それは現実的ではありません。 X 線は便利ですが、時間がかかり、高価であり、ねずみ鉄のポンプ ハウジングやダクタイル鉄のバルブ本体には過剰なことがよくあります。生産ラインで実際に機能するのは、炉での熱分析、注湯ステーションでの赤外線モニタリング、洗浄後のマシンビジョン、重要なバッチの対象を絞った X 線または超音波テストなど、階層化されたアプローチです。
寧波最高機械有限公司では、 鉄カスグランティグ,ダクタイル鋳鉄鋳物、 そして精密インベストメント鋳造25年以上。当社は 1990 年に鉄鋳物とステンレス鋳物からスタートし、2000 年以降に鋼鋳造ラインを追加しました。その間、当社の生産ラインは手作業から自動機械に移行してきました。繰り返される教訓は単純です。インライン検査は、プロセスの決定に関連付けられている場合にのみ機能します。データが次の加熱、次の金型、または次の機械加工セットアップを変更しない場合、それは単なる記録保持です。
コストの議論: キャストの拒否が目に見える損失に過ぎない理由
精密鉄鋳物が最終検査で不合格になった場合、目に見える損失は鋳物そのものです。通常、目に見えない損失の方が大きくなります。すでに溶解エネルギー、鋳型砂、労働力、加工代、そして場合によっては顧客への納品枠も消費しています。 ASTM A536 65-45-12 に従って製造されたダクタイル鉄製油圧マニホールドの場合、機械加工後に収縮欠陥が見つかった場合、重要な面からすでに 2 ~ 3 mm の材料が除去された部品が廃棄されていることを意味する可能性があります。それは単なるキャストロスではありません。加工能力の損失です。
このため、私はインライン検査をどれだけ早く介入できるかによって判断したいと考えています。注ぐ前に熱分析の読み取り値が残留マグネシウムの低下傾向を示すことで、取鍋全体を節約できます。 1380°C 未満の注湯温度を捕捉する赤外線カメラは、薄肉ねずみ鋳鉄鋳物の冷間遮断を防ぐことができます。ショット ブラスト後のマシン ビジョン ステーションは、部品がマシニング センターに到達する前に表面の亀裂を捉える可能性があります。これらはいずれも最終検査に代わるものではありません。最終検査に至るまでの欠陥の数を減らします。
ねずみ鋳鉄、ダクタイル鋳鉄、インベストメント鋳造に検査技術を適合させる
すべてのインライン検査技術がすべての鉄鋳造プロセスに適合するわけではありません。以下の表は、回線を構成するときに使用する実際の比較です。理論上のランキングではありません。これは、私たちが実際の生産現場で働いているのを見てきたことを反映しています。
| テクノロジー | ベストフィット | 標準的な検出速度 | 見つかった主な欠陥 | 鉄鋳造の制限 |
|---|---|---|---|---|
| 熱分析 | 溶融および塊状化の制御 | 1 ヒートあたり 30 ~ 90 秒 | カーボン等価ドリフト、コブ性フェード、チル傾向 | 間接的な測定。金属組織学による校正が必要です |
| 赤外線サーマルイメージング | 注湯温度と金型充填 | 注湯中のリアルタイム | 冷間停止、運転ミス、注湯温度の逸脱 | 見通し内のみ。煙と柄杓の位置が干渉する可能性があります |
| マシンビジョン | 洗浄後の表面検査 | 1 パートあたり 1 ~ 5 秒 | 亀裂、バリ、コールドシャット、材料の欠落、砂の混入 | 内部欠陥は見えません。照明とパーツの向きが重要 |
| リアルタイム X 線 | 安全性が重要なダクタイル鋳鉄および鋼鋳物 | 1 パートあたり 10 ~ 60 秒 | 収縮気孔、内部亀裂、介在物 | 高コスト。回線速度が遅い。放射線安全要件 |
| 超音波検査 | 厚肉ダクタイル鋳鉄および鋼鋳物 | 1 ポイントあたり 2 ~ 10 秒 | 内部空隙、亀裂、厚肉部の結節性の変化 | カップリングが必要です。複雑な形状は難しい |
油圧バルブ本体や工作機械コンポーネントなどのねずみ鋳鉄鋳物では、通常、マシンビジョンと赤外線注湯監視が最高の利益をもたらします。ねずみ鋳鉄のフレークグラファイトは優れた減衰性と熱伝導性をもたらしますが、これはまた、自動化された目視検査を正当化するのに十分な表面欠陥が一般的であることも意味します。ダクタイル鋳鉄鋳物の場合、球状性と内部健全性が伸びと疲労寿命に直接影響するため、熱分析と対象を絞った X 線がより重要になります。精密インベストメント鋳造の場合、優先事項はワックス パターンの寸法とシェルの完全性に移り、多くの場合、インライン X 線撮影よりもレーザー スキャンとプロセス データのログ記録の方が重要になります。
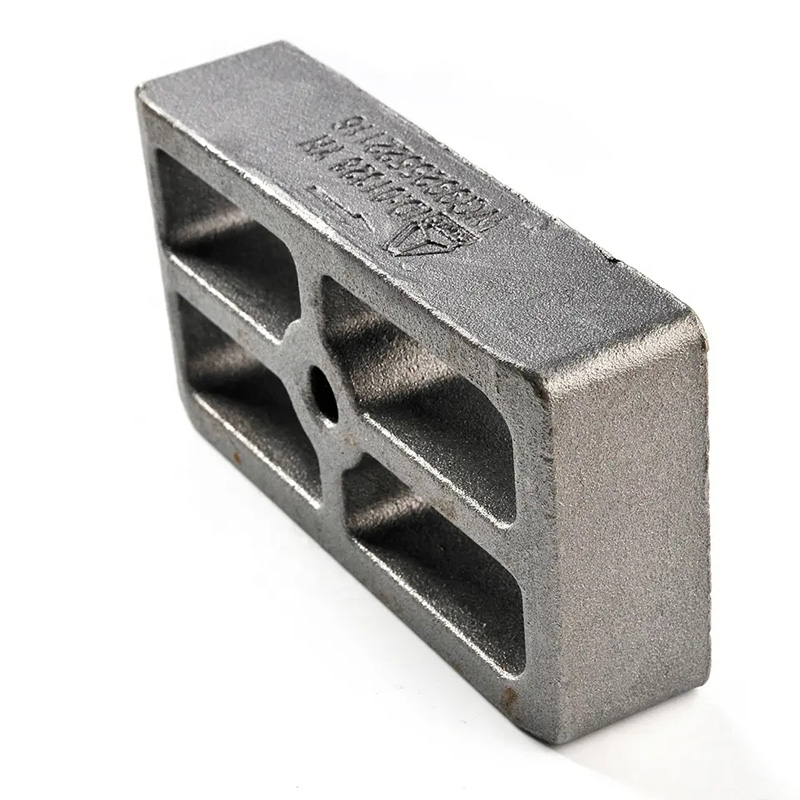
インライン検査がどのように機械加工や組立に接続されるか
寧波最高機械有限公司 での鉄鋳物の製造に長年携わって私が学んだことの 1 つは、品質管理は鋳造工場の入り口で終わるわけにはいかないということです。寸法検査に合格した精密鉄鋳物であっても、鋳物の硬度や微細構造が変化すると、マシニング センターで不合格になる可能性があります。たとえば、冷えたねずみ鉄は許容範囲内で測定できますが、超硬工具を破壊します。ダクタイル鋳鉄は、ダクタイル性が低く、容易に加工できますが、圧力試験に合格しません。
ここで、インライン検査データが鋳造工場を超えて価値を持つようになります。熱解析結果、注湯温度、冷却データをバッチごとに記録すると、加工パフォーマンスと関連付けることができます。ねずみ鋳鉄鋳物の特定のバッチでびびりや過度の工具摩耗がお客様から報告された場合、炭素当量と冷却速度まで遡ることができます。ダクタイル鋳鉄鋳物が機械加工後のリークテストに不合格となった場合、マグネシウムの残留と球状化の傾向を確認できます。このトレーサビリティは魅力的なものではありませんが、品質管理をプロセス管理に変えるものです。
当社から鋳鉄品と完成した機械加工部品の両方を受け取る顧客にとって、この連携により非難合戦が軽減されます。欠陥が鋳造によるものなのか機械加工によるものなのかを議論する代わりに、データを一緒に見ることができます。
ダクタイル鋳鉄製油圧マニホールドの実践的な構成例
具体的な例を挙げてみましょう。肉厚 8 ~ 12 mm、材質 ASTM A536 65-45-12、重要面の加工代 2.5 mm のダクタイル鉄製油圧マニホールドを稼働しているとします。顧客は、機械加工後の耐圧試験と少なくとも 85% の結節率を要求します。
溶解面では、化学には発光分光分析を使用し、炭素当量と球状化の傾向には熱分析を使用します。ターゲットウィンドウは、C 3.5 ~ 3.7%、Si 2.2 ~ 2.5%、Mg 0.04 ~ 0.06% です。注湯側では、赤外線熱画像が注湯温度を監視し、1390°C ~ 1420°C の間に保ちます。洗浄後、マシンビジョンで表面の亀裂や冷間遮断がチェックされます。重要なバッチの場合、リアルタイムの X 線または超音波検査により、ポートボスの周囲の厚い部分の内部収縮がチェックされます。
この構成では、すべての部品を X 線で検査するわけではありません。適切なテクノロジーを適切な段階で使用します。その結果、加工時の予期せぬ事態が減り、圧力テストの合格率がより安定します。私の経験では、市場で最も高価な検査機を購入するよりも、その組み合わせが重要です。
インライン検査システムを購入する前に確認したいこと
精密鉄鋳造のインライン検査を評価している場合、装置のパンフレットを見る前に 4 つの質問をします。まず、どのような欠陥を防止しようとしていますか?また、その欠陥はどのプロセス段階で発生しますか?次に、データをどうするかです。設定値を変更するのでしょうか、注入を停止するのでしょうか、あるいは加工オフセットを調整するのでしょうか?第三に、見逃した欠陥のコストと検査システムのコストはどのくらいになるでしょうか?第 4 に、設置後のシステムの保守と調整は誰が行うのでしょうか?
寧波最高機械有限公司 では、手作業では不可能な一貫性の問題が自動化により解決されるため、生産が手作業から自動機械に進化しました。しかし、プロセスフィードバックのない自動化は、単なる高速化のバリエーションです。インライン検査は、精密な鉄鋳造の品質管理に自動化を役立てるフィードバック ループです。
よくある質問
インライン検査は鉄鋳物の最終検査に代わるものですか?
いいえ、インライン検査により最終検査に至る欠陥の数は減少しますが、バッチサンプリングや顧客固有の合格基準のためには最終検査が依然として必要です。安全性が重要なダクタイル鋳鉄鋳物では、最終的な寸法および圧力試験が引き続き義務付けられています。
ねずみ鋳鉄鋳物にとって最もコスト効率の高いインライン検査技術はどれですか?
ほとんどのねずみ鋳鉄鋳造ラインでは、洗浄後のマシンビジョンと赤外線注湯温度監視により、最も早い投資回収が可能になります。ラインを大幅に遅らせることなく、表面の欠陥やコールドシャットを捕らえます。熱分析も重要ですが、これは部品検査ツールではなく、溶融制御ツールです。
インライン検査では、ダクタイル鋳鉄の球状化の問題を注入前に検出できますか?
傾向を示すことはできますが、最終的な結節性の数値はリアルタイムで得られません。熱分析と高速金属組織学を組み合わせると、マグネシウムの残留量と冷却曲線が予想される範囲内にあるかどうかを確認できます。傾向が範囲外の場合、鋳造工場は処理または注湯の順序を調整できます。
寧波最高機械有限公司 はインベストメント鋳造のインライン検査をどのようにサポートしていますか?
精密インベストメント鋳造では、ワックスパターンの寸法安定性、シェルの厚さ、鋳込み温度の記録に重点を置いています。このような鋳物では、多くの場合、インライン X 線よりもレーザー スキャンとプロセス データのログ記録の方が役立ちます。当社は、合金、形状、顧客の受け入れ基準に基づいて検査アプローチを構成します。
鉄鋳物の検査ではどのような基準が一般的に参照されますか?
一般的な参考資料としては、ねずみ鋳鉄の ASTM A48、ダクタイル鋳鉄の ASTM A536、球状黒鉛鋳鉄の ISO 1083、寸法公差の ISO 8062、X 線検査の ASTM E446 または E186 などがあります。適用される規格は材質や用途によって異なります。
精密鋳鉄プロジェクトのインライン検査を評価している場合、またはねずみ鋳鉄、ダクタイル鋳鉄、またはインベストメント鋳造の品質管理について相談したい場合は、お問い合わせください。寧波最高機械有限公司直接。材料グレード、限界寸法、欠陥に関する懸念事項を共有していただければ、お客様の生産ライン向けの実際的な検査構成の定義をお手伝いします。